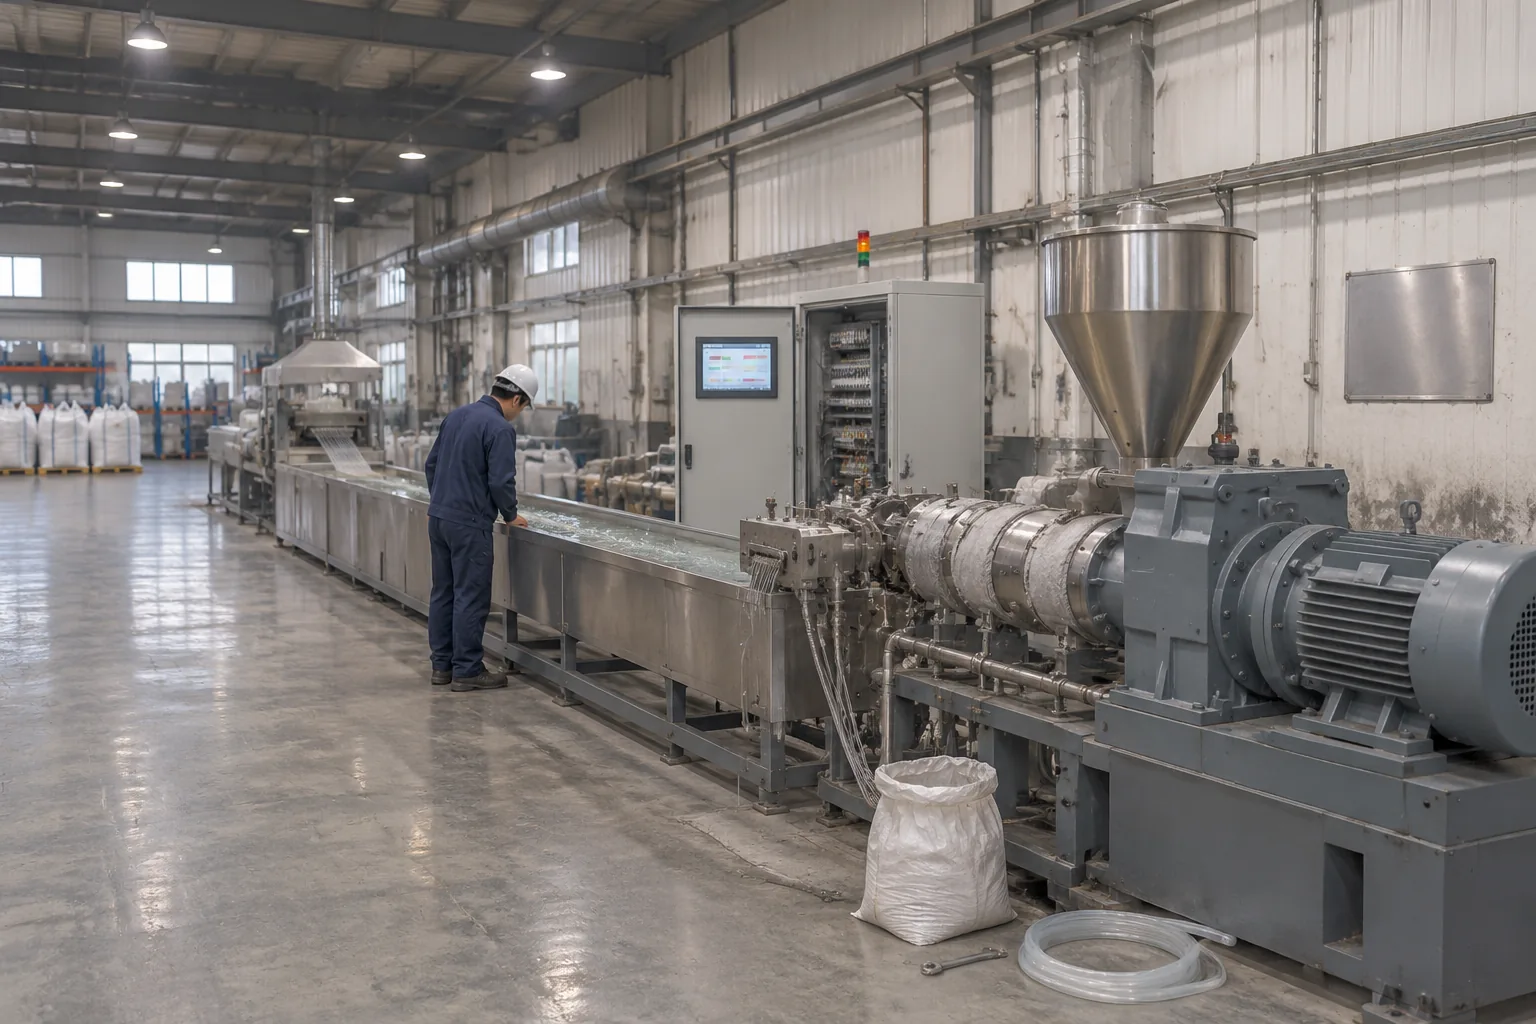
重庆好而优塑胶科技有限公司自有 3 条双螺杆造粒生产线,厂区位于重庆合川。三条线按用途分工:一条改性造粒主线、一条加纤与阻燃专用线、一条打样与柔性排产线,配料到造粒在厂内同一闭环完成。
为什么改性造粒用双螺杆
改性塑料的核心动作不是「把料烧化」,而是把树脂、纤维、填料与各类助剂在熔体状态下均匀分散,并且分散状态在冷却造粒后仍保持一致。这道工序对设备有两个硬要求:一是混炼段的分散能力要够,玻纤与填料才能真正打开、润湿、分布均匀;二是停留时间与温度分布要可控,否则阻燃剂与增韧剂容易在局部过热中降解。
双螺杆造粒线在这两点上比单螺杆更有余量:螺杆组合可按配方调整,输送段、剪切段、排气段与计量段的分工明确,各段温度能独立设定;机筒上可设置多个喂料口与排气口,纤维从侧喂加入可减少前期剪切造成的断裂,挥发物可在排气段脱除。这就是改性工厂普遍采用双螺杆的原因——不是为了产量,而是为了让配方能被稳定复现。
三条产线的分工
| 编号 | 产线用途 | 承担的工作 | 为什么单独设线 |
|---|---|---|---|
| 01 | 改性造粒主线 | 常规改性牌号的连续混炼造粒,承担主要批量交付 | 连续运行时间长,适合单一配方的大批量稳定产出 |
| 02 | 加纤与阻燃专用线 | 玻纤增强与阻燃体系的专用生产 | 纤维与阻燃剂残留最难清干净,专线可避免交叉污染 |
| 03 | 打样与柔性排产线 | 小批打样、配方验证、试产与多品种小批订单的穿插排产 | 换料清洗快,试错成本低;频繁换色换配方时切换损耗可控,均不必占主线排产 |
产线编号为内部管理编号,不代表产能排序;各线实际负荷随订单结构变化,具体排期在询盘中确认。
生产链路:五个环节各自影响什么
- 配料喂料 —— 按配方准备基材与助剂,主料与助剂分路计量。这一环的误差会直接进到最终性能里,所以称量精度与助剂预混方式决定了配方的可复现性。
- 熔融混炼 —— 在双螺杆中完成分散与塑化,分段控温。玻纤从侧喂加入、挥发物从排气段脱除。这一环决定了纤维保留长度、填料分散度与助剂是否被热损伤。
- 挤出造粒 —— 经模头挤出拉条、水冷后切粒。模头温度、水槽温度与切粒速度共同决定颗粒的形态与含水,颗粒不规整会在下游注塑时造成下料不稳。
- 均化 —— 对批次颗粒做混合均化。同一批在不同时段的产出会有细微差异,均化把小差异拉平,是批次一致性最直接的一道保障。
- 检测留档 —— 在自有检测室测试关键指标并留存记录。留档的意义不只是判定合格,而是出问题时能回溯到当批的工艺参数。
换料与交叉污染怎么控制
改性工厂最常见的隐性质量问题不是配方算错,而是上一批的残留带进了下一批。深色料做成浅色料会出黑点,阻燃料转做非阻燃料会让等级虚高,加纤料残留会让表面浮纤突然变重。这类问题在单批检测里不一定暴露,却会持续影响下游。
做法是三条:一是把纤维与阻燃体系固定在专用线上,从产线分工上切断最难的污染路径;二是换料时按「基材同色系 → 由浅入深 → 阻燃与非阻燃分离」的顺序排产,用排产顺序减少清洗强度;三是换料后先出过渡料,过渡料不进入正式批次,确认颗粒外观与首件指标合格后才开始正式生产。
批次一致性靠什么保证
客户最在意的往往不是单批性能有多好,而是第 20 批和第 1 批差多少。一致性靠四个动作叠加:配方与工艺参数固定并留档,不凭手感调整;每批留样,保留期覆盖客户的使用周期;关键指标逐批测试,不靠抽批;出货前均化,把批内波动压小。
这四项都不能省。只做测试不做均化,批内波动仍然存在;只做均化不做留样,出问题时无法定位;只留样不复测,等于没有数据基线。可出哪些测试类目、判定口径如何,见检测中心。
排产弹性:为什么小批量也能接
川渝的注塑客户里,有相当一部分是中小的多品种生产:一个部件用几百公斤料,一年换好几个配方,还要跟着下游订单调整颜色。这类需求在大产线上排不进去,在小产线上又常常换料成本过高。
3 条线分工后,这个问题有了腾挪空间:打样与柔性排产线承担试产、几百公斤级订单与多品种穿插,主线专注大批量,加纤阻燃线专攻纤维与阻燃体系。三条线并行,让「小批量」不必等主线空档,「大批量」也不必被小单打断。自主排产意味着计划调整不需要等外部协调,交期沟通更直接。
厂区条件
| 项目 | 内容 |
|---|---|
| 企业性质 | 塑料原材料改性生产工厂(非贸易商) |
| 厂区地址 | 重庆市合川区(详细门牌见页脚) |
| 核心设备 | 3 条双螺杆造粒生产线,按用途分为主线、专用线、打样与柔性排产线 |
| 产线闭环 | 配料、混炼、造粒、均化在厂内完成,中间不跨厂转运 |
| 排产方式 | 自主排产,打样与批量订单计划可内部调整 |
| 区位 | 重庆合川,处成渝主轴沿线,川渝多数工业区当日或次日可达 |
写在边界上
年产能、体系认证、检测仪器型号与量程、客户名称与案例尚未核实,本站不作宣称。若这些信息用于供应商审核,可在询盘中提出,我们以实际文件答复,不提供无法核实的口头数字。